


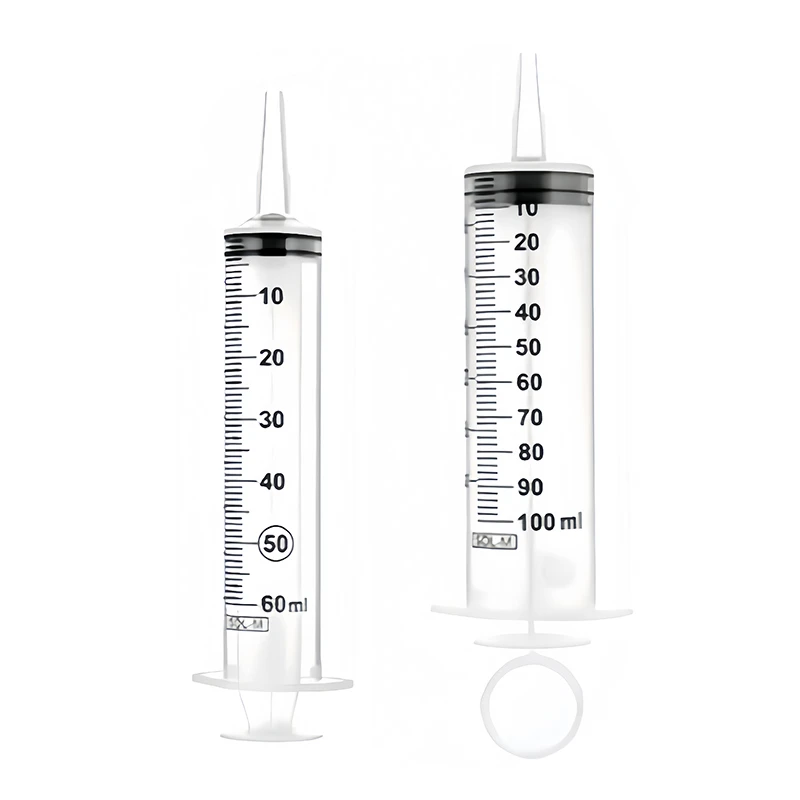
Dalam industri pembuatan peranti perubatan, picagari pengairan ialah alat penting yang digunakan dalam pelbagai prosedur perubatan, termasuk pembersihan luka, pengairan rongga badan dan pentadbiran ubat. Sebagai pembekal Acuan Picagari Pengairan yang terkemuka, kami memahami peranan kritikal yang dimainkan oleh kualiti picagari ini dalam memastikan keselamatan pesakit dan keberkesanan rawatan. Salah satu faktor utama yang mempengaruhi kualiti picagari pengairan yang dihasilkan oleh acuan adalah masa suntikan. Dalam catatan blog ini, kami akan menyelidiki kesan masa suntikan pada kualiti picagari pengairan yang dibuat oleh acuan dan meneroka cara mengoptimumkan parameter ini boleh membawa kepada hasil produk yang unggul.
Memahami Proses Pengacuan Suntikan untuk Picagari Pengairan
Sebelum kita membincangkan kesan masa suntikan, adalah penting untuk mempunyai pemahaman asas tentang proses pengacuan suntikan yang digunakan untuk mengeluarkan picagari pengairan. Pengacuan suntikan ialah proses pembuatan yang digunakan secara meluas di mana plastik cair disuntik ke dalam rongga acuan di bawah tekanan tinggi. Plastik kemudiannya menyejuk dan memejal di dalam acuan, mengambil bentuk rongga. Untuk picagari pengairan, proses lazimnya melibatkan dua komponen utama:Acuan Tong Picagari PengairandanAcuan Pelocok Picagari Pengairan.
Acuan tong menghasilkan selongsong luar picagari, manakala acuan pelocok membentuk omboh dalaman yang digunakan untuk menarik dan mengeluarkan cecair. Setiap acuan direka bentuk dengan ketepatan untuk memastikan produk akhir memenuhi spesifikasi yang diperlukan dari segi saiz, bentuk dan kefungsian.
Peranan Masa Suntikan dalam Proses Pengacuan
Masa suntikan merujuk kepada tempoh yang diperlukan untuk plastik cair mengisi rongga acuan sepenuhnya. Parameter ini penting kerana ia mempengaruhi beberapa aspek produk akhir, termasuk sifat mekanikalnya, ketepatan dimensi dan kemasan permukaan.
Sifat Mekanikal
Sifat mekanikal picagari pengairan, seperti kekuatan, kekakuan dan keliatannya, secara langsung dipengaruhi oleh masa suntikan. Apabila masa suntikan terlalu singkat, plastik cair mungkin tidak mempunyai masa yang mencukupi untuk mengalir secara sama rata ke seluruh rongga acuan. Ini boleh mengakibatkan kawasan picagari yang kurang diisi atau mempunyai struktur molekul yang tidak seragam. Akibatnya, picagari mungkin lebih mudah retak, pecah atau ubah bentuk semasa digunakan.
Sebaliknya, jika masa suntikan terlalu lama, plastik mungkin mengalami tegasan ricih yang berlebihan dan degradasi haba. Ini boleh membawa kepada pengurangan berat molekul plastik, yang seterusnya melemahkan sifat mekanikal picagari. Oleh itu, mencari masa suntikan yang optimum adalah penting untuk memastikan picagari mempunyai kekuatan dan ketahanan yang diperlukan untuk menahan kesukaran penggunaan perubatan.
Ketepatan Dimensi
Ketepatan dimensi adalah satu lagi aspek kritikal kualiti picagari pengairan. Picagari perubatan mesti memenuhi toleransi dimensi yang ketat untuk memastikan kesesuaian dan fungsi yang betul. Masa suntikan memainkan peranan penting dalam mencapai toleransi ini.
Jika masa suntikan tidak dikawal dengan teliti, plastik mungkin mengecut tidak sekata apabila ia menyejuk dan memejal. Ini boleh menyebabkan picagari menyimpang daripada dimensi yang dimaksudkan, membawa kepada isu seperti ketidaksesuaian antara tong dan pelocok atau dos yang tidak tepat. Dengan mengoptimumkan masa suntikan, kami boleh meminimumkan pengecutan dan memastikan picagari mengekalkan dimensi yang tepat sepanjang proses pembuatan.
Kemasan Permukaan
Kemasan permukaan picagari pengairan adalah penting untuk sebab estetik dan fungsi. Kemasan permukaan yang licin bukan sahaja meningkatkan penampilan picagari tetapi juga mengurangkan risiko pencemaran dan meningkatkan kemudahan penggunaan.
Masa suntikan boleh memberi kesan yang ketara pada kemasan permukaan picagari. Apabila masa suntikan terlalu singkat, plastik mungkin tidak mengalir dengan lancar ke dalam semua butiran rongga acuan, mengakibatkan permukaan yang kasar atau tidak rata. Sebaliknya, masa suntikan yang lama boleh menyebabkan plastik melekat pada permukaan acuan, menyebabkan kecacatan seperti kilat atau burr. Dengan melaraskan masa suntikan dengan teliti, kami boleh mencapai kemasan permukaan berkualiti tinggi yang memenuhi piawaian ketat industri perubatan.
Faktor Yang Mempengaruhi Masa Suntikan Optimum
Menentukan masa suntikan optimum untuk acuan picagari pengairan adalah proses yang kompleks yang memerlukan mempertimbangkan beberapa faktor, termasuk:
Bahan Plastik
Jenis bahan plastik yang berbeza mempunyai ciri aliran dan kadar penyejukan yang berbeza. Sebagai contoh, termoplastik seperti polipropilena dan polietilena mempunyai kelikatan yang agak rendah dan mudah mengalir, manakala plastik kejuruteraan seperti polikarbonat dan akrilonitril butadiena stirena (ABS) mempunyai kelikatan yang lebih tinggi dan memerlukan lebih banyak tekanan dan masa untuk mengisi rongga acuan. Oleh itu, pilihan bahan plastik secara langsung akan mempengaruhi masa suntikan yang optimum.
Reka Bentuk Acuan
Reka bentuk acuan, termasuk saiz, bentuk, dan bilangan rongga, juga mempengaruhi masa suntikan. Acuan yang lebih besar atau acuan dengan bentuk yang kompleks mungkin memerlukan masa suntikan yang lebih lama untuk memastikan plastik memenuhi semua kawasan rongga secara sama rata. Selain itu, kehadiran dinding nipis atau butiran rumit dalam acuan boleh meningkatkan rintangan kepada aliran plastik, seterusnya memberi kesan kepada masa suntikan.

Mesin Pengacuan Suntikan
Keupayaan mesin pengacuan suntikan, seperti kelajuan suntikan, tekanan, dan kawalan suhu, memainkan peranan penting dalam menentukan masa suntikan. Mesin dengan kelajuan suntikan yang lebih tinggi boleh mengisi rongga acuan dengan lebih cepat, tetapi ia juga boleh menghasilkan lebih banyak tegasan ricih pada plastik. Oleh itu, adalah penting untuk memilih mesin pengacuan suntikan yang serasi dengan keperluan khusus acuan picagari pengairan.
Mengoptimumkan Masa Suntikan untuk Kualiti Picagari Unggul
Untuk mengoptimumkan masa suntikan dan memastikan kualiti picagari pengairan tertinggi, kami mengikuti pendekatan sistematik yang merangkumi:
Pengoptimuman Proses
Kami menjalankan penyelidikan dan pembangunan yang meluas untuk memahami gelagat aliran bahan plastik yang berbeza dalam acuan picagari pengairan kami. Dengan menggunakan perisian simulasi lanjutan, kita boleh meramalkan corak pengisian plastik dan menentukan masa suntikan optimum berdasarkan reka bentuk khusus acuan dan sifat bahan.
Kawalan Kualiti
Kami melaksanakan langkah kawalan kualiti yang ketat sepanjang proses pembuatan untuk memantau masa suntikan dan parameter kritikal yang lain. Pasukan kawalan kualiti kami menggunakan alat pengukur ketepatan untuk memeriksa ketepatan dimensi, sifat mekanikal dan kemasan permukaan picagari. Sebarang penyimpangan daripada piawaian yang ditentukan segera ditangani, dan masa suntikan diselaraskan dengan sewajarnya.
Penambahbaikan Berterusan
Kami komited untuk penambahbaikan berterusan dan sentiasa menyemak proses pembuatan kami untuk mengenal pasti bidang untuk pengoptimuman. Dengan menganalisis data pengeluaran dan maklum balas pelanggan, kami boleh memperhalusi tetapan masa suntikan kami dan parameter pembuatan lain untuk meningkatkan lagi kualiti picagari pengairan kami.
Kesimpulan
Kesimpulannya, masa suntikan memberi kesan yang mendalam terhadap kualiti picagari pengairan yang dibuat oleh acuan. Ia mempengaruhi sifat mekanikal, ketepatan dimensi, dan kemasan permukaan picagari, yang semuanya penting untuk prestasinya dalam aplikasi perubatan. Sebagai pembekal Acuan Picagari Pengairan, kami menyedari kepentingan mengoptimumkan masa suntikan untuk memastikan pelanggan kami menerima picagari berkualiti tinggi yang memenuhi keperluan khusus mereka.
Jika anda berada di pasaran untuk acuan picagari pengairan berkualiti tinggi atau mempunyai sebarang pertanyaan tentang produk dan perkhidmatan kami, kami menggalakkan anda menghubungi kami untuk perbincangan terperinci. Pasukan pakar kami sedia membantu anda dalam mencari penyelesaian terbaik untuk keperluan pembuatan anda.
Rujukan
- Beaumont, JP (2008). Buku Panduan Pengacuan Suntikan. Penerbitan Hanser Gardner.
- Rosato, DV, & Rosato, DV (2000). Buku Panduan Pengacuan Suntikan. Penerbit Akademik Kluwer.
- Takhta, JL (1996). Pengacuan Suntikan Termoplastik: Bahan, Pemprosesan dan Alatan. Marcel Dekker.